Inspección de materiales

Caracterización metalúrgica y evaluación visual remota in situ para validar la idoneidad mecánica de aleaciones y componentes críticos sin alterar la continuidad operativa.
Identificación Positiva de Materiales (PMI)

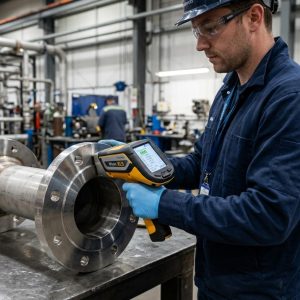
Verificación de la composición elemental en aleaciones mediante XRF y OES para evitar fallas catastróficas por mezcla de materiales o incumplimiento de especificaciones API, ASME y ASTM.

Metalografía de Campo (Réplicas)

Evaluación microestructural no destructiva directamente en componentes a alta temperatura o presión para diagnosticar mecanismos de daño como esferoidización, fluencia lenta (creep) o ataque por hidrógeno.

Medición de Dureza In Situ

Determinación de dureza superficial y gradientes en ZAT (Zona Afectada por el Calor) empleando durómetros UCI y Leeb bajo norma ASTM A956 para asegurar la efectividad de tratamientos térmicos post-soldadura (PWHT).

Inspección Visual Remota (RVI)

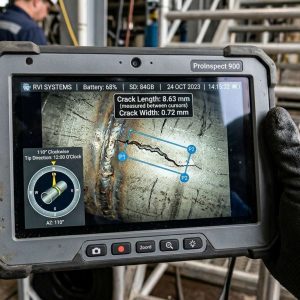
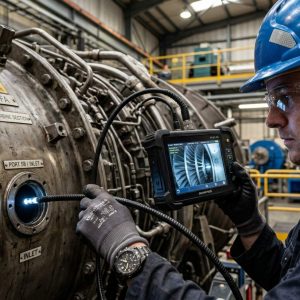
Boroscopía y videoscopía de alta definición con medición 3D de defectos internos para auscultar cavidades, tubos de calderas, turbinas y recipientes donde el acceso humano es inviable.

Servicios Especializados en Inspección y Caracterización de Materiales

Las metodologías de inspección de materiales de TECNA ICE proporcionan caracterización físico-química y evaluación microscópica directa sobre la infraestructura activa.

Experiencia certificada

Más de 25 años de experiencia técnica en Oil & Gas y energía en 6 países de Latinoamérica.

Certificaciones empresa TECNA ICE
Experiencia en Evaluación y Mitigación de interferencias eléctricas en ductos | Tecnaice.
Años de experiencia en este servicio
+ 1
proyectos ejecutados
+ 1
Kms Inspecciones CIPS
+ 1
Evaluaciones sin incidentes
+ 1 mill

Con más de dos décadas al servicio de la industria energética, petrolera y manufacturera en Colombia, TECNA ICE cuenta con un cuerpo de inspectores y especialistas certificados bajo estándares NDT Nivel II y III (ASNT / ISO 9712).

Preguntas frecuentes

La tecnología de Fluorescencia de Rayos X (XRF) es altamente portátil y no destructiva, ideal para determinar elementos pesados como Cromo, Níquel, Molibdeno y Titanio sin dejar huella en la pieza. La Espectrometría de Emisión Óptica (OES) requiere generar una micro-chispa sobre el material (destrucción mínima), pero es el método necesario cuando se requiere cuantificar elementos ligeros como el Carbono para calcular el Carbono Equivalente (CE) y evaluar la soldabilidad del acero.

La preparación de réplicas metalográficas bajo ASTM E1351 realiza un desbaste y pulido controlado a nivel micrométrico sobre la superficie del componente, retirando capas mínimas de material que no comprometen el espesor de diseño (Minimum Required Thickness). Una vez completado el ataque químico y tomada la réplica de acetato, la zona se neutraliza y protege con revestimiento para evitar corrosión focalizada.

En ambientes con presencia de sulfuro de hidrógeno (H2S), la norma NACE MR0175 / ISO 15156 limita la dureza máxima (frecuentemente a 22 HRC} / 237 HBW en el metal base y las soldaduras para prevenir el agrietamiento por tensión de sulfuros (SSC). En campo, verificamos este límite aplicando ensayos UCI (ASTM A1038) en la ZAT para certificar que el material no se haya vuelto frágil tras el proceso de soldadura.

Mientras que la boroscopía tradicional solo proporciona una apreciación cualitativa visual, la videoscopía RVI con tecnología de medición 3D mapea la superficie con nubes de puntos estereo/fase. Esto permite calcular directamente la profundidad máxima de una cavidad, el área afectada por picadura y la apertura de una grieta interna, entregando datos cuantitativos indispensables para análisis de aptitud para el servicio (Fitness for Service – FFS API 579).

El análisis PMI por XRF se puede realizar en frío o sobre componentes operando a temperaturas moderadas empleando adaptadores térmicos. La metalografía por réplicas generalmente requiere que la temperatura de la pared esté por debajo de los 50°C para evitar la distorsión del material de la réplica (acetato); sin embargo, no siempre exige el vaciado del sistema si no existe riesgo térmico en la superficie exterior.

El método UCI es la elección ideal para piezas delgadas (espesores <10 mm), cordones de soldadura estrechos o bordes de ZAT, ya que utiliza una indentación Vickers microscópica que no es sensible a la masa de la pieza. El método de rebote Leeb se reserva para componentes macizos (muescas grandes, forjas o fundiciones de gran espesor) debido a que requiere masa crítica para evitar la absorción de energía de impacto por flexión.

La inspección RVI se enmarca dentro de las exigencias del Artículo 9 del Código ASME Sección V para exámenes no destructivos. Adicionalmente, se emplea como método primario de evaluación visual en las rutinas de inspección periódica regidas por API 510 (Recipientes a Presión), API 570 (Tuberías de Proceso) y API 653 (Tanques de Almacenamiento).

Se entrega un informe técnico detallado que incluye: certificados de composición química (PMI) comparados contra el MTR (Material Test Report) de diseño, mapas de dureza, fotomicrografías de réplicas analizadas microscópicamente con reporte de microestructura, y archivos de video/imágenes RVI georreferenciadas con dimensionamiento 3D de discontinuidades.

// Consulte a nuestros especialistas en Ensayos No Destructivos para seleccionar la metodología de diagnóstico más efectiva para sus activos.

Recibe asesoría personalizada.

Garantía de precisión diagnóstica, respaldo normativo y continuidad operativa en cada evaluación.

Diagnóstico No Destructivo In Situ

Metodologías orientadas a la caracterización metalúrgica sin necesidad de remover cupones o alterar la geometría del componente probado.

Integración con Planes de Integridad (RBI / FFS)

Los datos cuantitativos de nuestros reportes se estructuran para alimentar directamente los modelos de inspección basada en riesgo (API 580) y evaluaciones de aptitud para el servicio (API 579).

Personal Certificado ASNT / NACE / ISO

Nuestras inspecciones son ejecutadas e interpretadas por ingenieros y especialistas con certificaciones Nivel II y Nivel III, garantizando la validez formal del reporte ante entes auditores.

Equipamiento de Vanguardia Trazable

Empleamos tecnología de última generación en XRF, OES, videoscopía 3D y durómetros UCI, con calibración vigente y trazabilidad de acuerdo con patrones nacionales e internacionales.


    Este formulario usa Akismet para reducir el spam. Aprende cómo se procesan tus datos.

    Your information will be securely sent to and stored in Google Sheets for the purpose of processing your form submission.

    1