Revestimientos

Evaluación técnica normada para asegurar la barrera primaria contra la degradación química y electroquímica en infraestructuras.
Diagnóstico de Preparación de Superficie

Evaluación rigurosa del perfil de anclaje, detección de sales solubles no visibles (cloruros y sulfatos) y grado de limpieza según estándares SSPC/NACE antes de la aplicación.

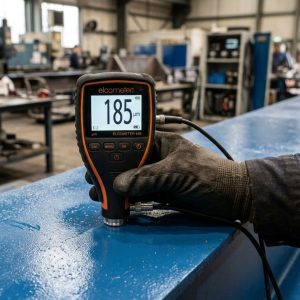
Medición de Espesor (WFT / DFT)

Verificación del espesor de película húmeda durante la aplicación y control estadístico del espesor de película seca según la norma SSPC-PA 2 para evitar fallas prematuras por curado deficiente.

Evaluación de Adherencia Mecánica

Cuantificación del esfuerzo de tensión o cizallamiento entre la película de revestimiento y el sustrato metálico bajo especificaciones ASTM D4541 y ISO 2409.

Detección de Discontinuidades

Inspección destructiva y no destructiva para identificar porosidades, inclusiones o discontinuidades dieléctricas mediante detectores de chispa (High/Low Voltage Holiday Detectors).

Servicios especializados en Revestimientos

Nuestras metodologías de inspección de recubrimientos abarcan desde el control de aplicación hasta la verificación del desempeño mecánico en campo.

Experiencia certificada

Más de 25 años de experiencia técnica en Oil & Gas y energía en 6 países de Latinoamérica.

Certificaciones empresa TECNA ICE
Experiencia en Evaluación y Mitigación de interferencias eléctricas en ductos | Tecnaice.
Años de experiencia en este servicio
+ 1
proyectos ejecutados
+ 1
Kms Inspecciones CIPS
+ 1
Evaluaciones sin incidentes
+ 1 mill

Nuestro enfoque prescinde de aproximaciones empíricas: auditamos cada etapa del proceso de aplicación y control de calidad basándonos en la normativa técnica aplicable (AMPP, ASTM, ISO, SSPC), entregando a los departamentos de integridad reportes trazables con validez legal e ingenieril.

Preguntas frecuentes

La condensación de humedad imperceptible sobre el acero provoca la oxidación relámpago (flash rust) y compromete drásticamente la adherencia del revestimiento. La norma exige que la temperatura del sustrato esté al menos 3 °C (5 °F) por encima del punto de rocío antes y durante la aplicación para prevenir la falla prematura por delaminación.

La norma SSPC-PA 2 define el procedimiento normado para determinar el cumplimiento del espesor de película seca en una estructura. En lugar de tomar lecturas aisladas, establece una frecuencia de muestreo basada en el área ($m^2$) y una regla de tolerancia (regla 80/120) que evalúa promedios de mediciones por punto y por zona para dar dictamen de aceptación o rechazo técnico.

Los ensayos de corte cruzado (cinta adhesiva sobre rejilla) y Pull-off (tracción por ruptura del soporte) son ensayos destructivos que requieren la reparación del área evaluada, por lo que suelen realizarse en placas de prueba (test coupons) o zonas representativas. Las evaluaciones de perfil de anclaje, WFT, DFT e inspección por porosidad son ensayos no destructivos que se realizan directamente sobre la estructura terminada.

El ensayo de baja tensión (esponja húmeda, 67.5 V) se utiliza para sistemas de pintura de película delgada (hasta 500 micras o 20 mils). Para recubrimientos gruesos, dialectricamente aislantes, epóxicos de alto espesor, cintas o revestimientos poliuretanicos en ductos enterrados (mayores a 500 micras), se utiliza el ensayo de alta tensión (detector de chispa) calculando el voltaje según el espesor de la capa (aprox. 3 a 5 kV por milímetro de espesor).

El perfil de anclaje (profundidad de rugosidad pico a valle) creado mediante granallado u otro método de preparación de superficie determina el área de contacto efectiva para el agarre mecánico del revestimiento. Un perfil insuficiente provoca fallas por delaminación por falta de anclaje, mientras que un perfil excesivamente profundo puede dejar «picos de anclaje» expuestos o mal cubiertos, convirtiéndose en puntos focales de corrosión puntual (pitting). Medimos este parámetro bajo la norma ASTM D4417 para validar la preparación antes de la aplicación.

Es fundamental en ambientes marinos, industriales severos o en proyectos de rehabilitación donde el acero ha estado expuesto a atmósferas contaminadas. Las sales no visibles (como los cloruros) son higroscópicas y atraen humedad a través de la película de pintura por ósmosis, generando ampollamiento (blistering) prematuro. La prueba bajo norma ISO 8502-6 e ISO 8502-9 cuantifica la concentración de sales por $cm^2$ para certificar que el sustrato esté apto para recibir el revestimiento.

El intervalo de repintado especificado por el fabricante (PDS) garantiza que la capa base mantenga reactividad química o suficiente perfil mecánico para adherirse químicamente con la capa posterior. Aplicar una segunda capa antes de tiempo atrapa solventes (provocando ampollamiento o curado deficiente), mientras que sobrepasar el tiempo límite sin acondicionar la superficie genera fallas de adherencia intercapa (intercoat adhesion failure).

El método A (corte en ‘X’) se utiliza en campo para recubrimientos con espesores secos superiores a 125 micras (5 mils), evitando la distorsión del patrón de corte en películas gruesas. El método B (corte en rejilla o cross-hatch) se aplica en laboratorio o campo para sistemas de película delgada inferiores a 125 micras. Ambos evalúan la resistencia al desprendimiento al aplicar y retirar una cinta adhesiva estandarizada sobre el trazado realizado en la película.

// ¿Requiere auditoría para la aplicación de revestimientos en su próximo proyecto?

Recibe asesoría personalizada.

Fundamentos técnicos que garantizan la máxima vida útil y el cumplimiento normativo en cada inspección.

Reducción del Riesgo Operativo

Identificación temprana de defectos superficiales y dieléctricos que previene paradas de planta no programadas por fallas aceleradas de corrosión atmosférica o bajo aislamiento.

Dictamen Técnico Independiente

Aseguramiento de calidad imparcial para validar que los contratistas de aplicación cumplan con los espesores, preparación de superficie y adherencias especificadas en los pliegos de licitación.

Sustento Normativo Riguroso

Nuestras inspecciones siguen estrictamente los protocolos y estándares internacionales de la Association for Materials Protection and Performance (AMPP) y la American Society for Testing and Materials (ASTM).

Equipamiento Calibrado y Trazable

Galgas de espesor, higrómetros, detectores de porosidad y medidores de tracción con certificados de calibración vigentes emitidos por laboratorios acreditados.


    Este formulario usa Akismet para reducir el spam. Aprende cómo se procesan tus datos.

    Your information will be securely sent to and stored in Google Sheets for the purpose of processing your form submission.

    1