Especialidad Tubulares

Evaluación electromagnética y ultrasónica no destructiva para caracterizar pérdida de pared, fisuras y corrosión bajo aislamiento sin comprometer la integridad estructural de tubos y recipientes.
Técnicas Electromagnéticas de Alta Velocidad (ECT / RFT)

Detección cuantitativa de desgastes, picaduras y erosión en aleaciones ferrosas y no ferrosas con alta velocidad de inspección por tubo para optimizar los tiempos de parada de planta.

Perfilometría Ultrasónica de Alta Granularidad (IRIS)

Medición absoluta del espesor de pared y mapeo topográfico $360^\circ$ mediante ultrasonido inmersivo para la validación precisa de vida útil remanente.

Detección de Fisuras Complejas con Arrays (ECA)

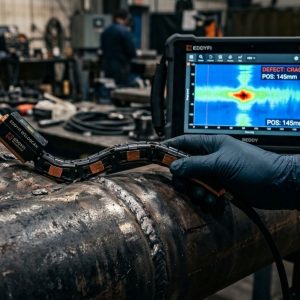
Inspección por corrientes inducidas en arreglo (Eddy Current Array) para el mapeo multicanal de grietas superficiales y subsuperficiales en uniones soldadas y placas tubulares.

Evaluación de Corrosión Bajo Aislamiento sin Desmantelamiento (PEC)

Técnica de corrientes inducidas pulsadas para evaluar la pérdida de pared en tuberías e intercambiadores recubiertos térmicamente, eliminando el costo de retirar el aislamiento.

Servicios de Inspección en Especialidad Tubulares

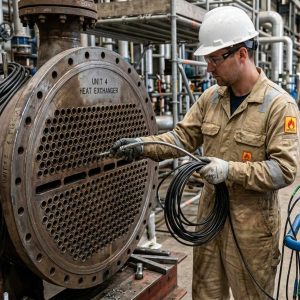
Los servicios de especialidad tubulares de TECNA ICE proporcionan caracterización físico-química y cuantitativa de la degradación en haces tubulares, tanques y tuberías.

Experiencia certificada

Más de 25 años de experiencia técnica en Oil & Gas y energía en 6 países de Latinoamérica.

Certificaciones empresa TECNA ICE
Experiencia en Evaluación y Mitigación de interferencias eléctricas en ductos | Tecnaice.
Años de experiencia en este servicio
+ 1
proyectos ejecutados
+ 1
Kms Inspecciones CIPS
+ 1
Evaluaciones sin incidentes
+ 1 mill

En TECNA ICE combinamos más de 20 años de trayectoria en el sector industrial con equipamiento electromagnético y ultrasónico de última generación.

Preguntas frecuentes

La elección depende de las propiedades magnéticas del material. La técnica Eddy Current (ECT) requiere materiales amagnéticos como acero inoxidable austenítico, titanio, latón o cobre. Si los tubos son de acero al carbono o aleaciones ferromagnéticas, el campo magnético del ECT se atenúa en la superficie; en estos casos se aplica Remote Field Testing (RFT), cuyo campo electromagnético atraviesa la pared del tubo y reingresa permitiendo evaluar tanto el diámetro interior como el exterior.

A diferencia de ECT o RFT que estiman la pérdida de pared basándose en variaciones de fase y amplitud de señal electromagnética, IRIS (Internal Rotating Inspection System) utiliza un pulso ultrasónico transmitido a través de un espejo rotativo en un medio de agua. Esto proporciona una medición directa y absoluta del espesor de la pared, siendo invulnerable a variaciones en la permeabilidad magnética o la conductividad del material.

Sí. La tecnología Pulsed Eddy Current (PEC) está diseñada para compensar la presencia de coberturas protectoras no ferromagnéticas como aluminio, acero inoxidable o galvalume. El algoritmo del equipo aísla la respuesta del revestimiento exterior e interpreta únicamente la curva de decaimiento del acero base subyacente.

A diferencia de los ensayos por partículas magnéticas o líquidos penetrantes, ECA no requiere remover pintura, recubrimientos no conductores ni requerir limpieza agresiva mediante granallado. La técnica puede inspeccionar a través de capas de pintura de hasta 2mm de espesor sin perder sensibilidad para la detección de grietas.

Para evaluaciones rutinarias se suele definir un muestreo estadístico inicial entre el 10% y el 20% de los tubos distribuidos estratégicamente. Sin embargo, si se detectan mecanismos de daño activo o fallas recurrentes, el patrón de prueba se amplía hasta el 100% del haz para garantizar la confiabilidad antes del arranque del equipo.

Antes y durante la inspección, el sistema se calibra utilizando un tubo patrón del mismo material, diámetro y espesor nominal que el equipo a evaluar. Este patrón contiene defectos artificiales estandarizados (muescas longitudinales, planas, agujeros de fondo plano a distintos porcentajes de pared) según lo exige la norma ASME Sección V Artículo 8.

IRIS requiere que los tubos se encuentren completamente limpios de incrustaciones o lodos duros, ya que el acoplamiento ultrasónico utiliza agua como medio de transmisión y los depósitos atenúan la señal. Además, la velocidad de inspección de IRIS es menor que la de ECT o RFT, por lo que suele usarse como técnica de respaldo o verificación puntual.

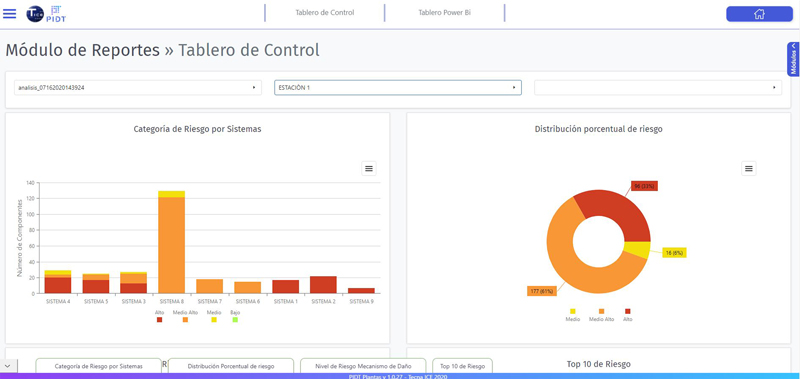
El entregable incluye el mapa completo de la placa tubular con código de colores según el porcentaje de pérdida de pared por tubo, listado de tubos recomendados para taponado o reemplazo, gráficos C-scan/B-scan de defectos representativos y la memoria de cálculo de vida remanente alineada con API 510.

// Planifica la inspección de tuberías aisladas para su próximo paro de planta

Recibe asesoría personalizada.

Tecnología de inspección cuantitativa, personal certificado y analítica avanzada para la toma de decisiones.

Cobertura Multitecnológica Electromagnética

Contamos con plataformas integradas capaces de ejecutar ECT, RFT, NFT, MFL e IRIS en una misma unidad, adaptándonos inmediatamente a cualquier metalurgia en campo.

Personal Certificado ASNT / ISO 9712

Inspectores Nivel II y III dedicados exclusivamente a la interpretación de señales electromagnéticas y ultrasónicas complejas en componentes de transferencia de calor.

Dictámenes Alineados con Códigos ASME y API

Reportes cuantitativos listos para auditar, estructurados para alimentar directamente análisis de aptitud para el servicio (API 579) y cálculo de presión de trabajo.

Reducción del Tiempo en Paradas de Planta

Sondas de alta velocidad y sistemas de adquisición multicanal que maximizan el número de tubos inspeccionados por turno, optimizando la ruta crítica del mantenimiento.


    Este formulario usa Akismet para reducir el spam. Aprende cómo se procesan tus datos.

    Your information will be securely sent to and stored in Google Sheets for the purpose of processing your form submission.

    1